
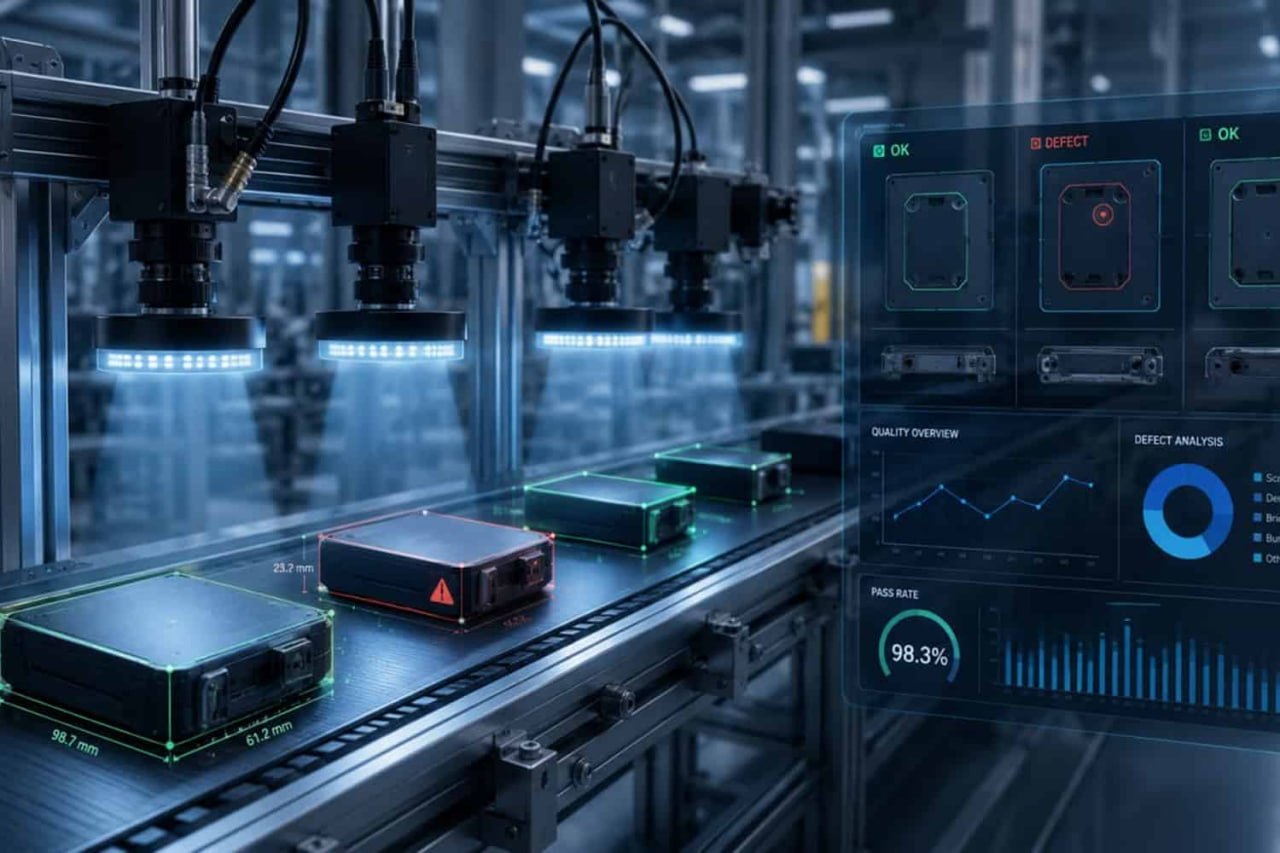
Автоматическая проверка комплектности, геометрии, поверхности и маркировки изделий непосредственно в производственном потоке.
На линии с высоким тактом выборочный осмотр не показывает фактическую картину качества. Контролёр должен за несколько секунд оценить комплектность, положение деталей, геометрию, состояние поверхности и читаемость маркировки. Результат зависит от освещения рабочего места, скорости конвейера, усталости и опыта сотрудника.
Система машинного зрения переносит проверку в автоматический цикл. Камера получает изображение по сигналу датчика или энкодера; программный модуль выделяет контролируемые признаки и сравнивает их с допусками текущего рецепта. ПЛК получает решение «годен / брак» и управляет отбраковкой, повторным контролем или блокировкой следующей операции.
Оптическая схема проектируется под конкретное изделие и дефект. Блестящий металл, прозрачная упаковка, тёмный пластик, печатная маркировка и сварной шов требуют разных камер, объективов, фильтров и способов подсветки. Для измерения геометрии применяются калиброванные алгоритмы; для OCR/OCV и считывания кодов — специализированные инструменты; для дефектов переменной формы — модели машинного обучения, обученные на реальных образцах продукции.
После запуска система становится частью контура качества. Рецепты связываются с номенклатурой, изображения и результаты сохраняются по изделию или партии, а статистика повторяющихся несоответствий помогает определить разладку оборудования, износ оснастки и нестабильность технологической операции.
|
Проблема |
Решение |
Результат |
|
Блики и фактура поверхности скрывают дефект |
Для контроля царапин, сколов, вмятин, загрязнений и нарушений покрытия подбираются камера, объектив и схема освещения. Применяются темнопольная, коаксиальная, купольная или поляризованная подсветка. Для сложных поверхностей съемка выполняется с нескольких направлений |
Дефектные детали отбраковываются до окраски, сборки или упаковки. Предприятие сокращает затраты на обработку продукции, которая впоследствии была бы списана или возвращена на доработку. |
|
Ошибки комплектности обнаруживаются после завершения сборки |
Несколько камер контролируют наличие, положение и ориентацию крепежа, уплотнений, контактов, разъемов и других компонентов. Система получает рецепт изделия из MES и передает в ПЛК разрешение на продолжение операции |
Сокращаются разборка готовых узлов, повторная сборка и задержки выпуска. Снижается риск поставки изделия с пропущенным или неправильно установленным компонентом. |
|
Маркировка читается, но содержит неверные данные |
OCR, OCV и считывание Data Matrix проверяют текст, код партии, серийный номер и дату выпуска. Полученные данные сопоставляются с производственным заданием, моделью изделия и записью в MES. |
Ошибка локализуется на одной единице продукции. Предприятие избегает блокировки партии, ручной сверки, перемаркировки и переноса срока отгрузки. |
|
Источник повторяющегося дефекта остается неизвестным |
Система сохраняет тип и координаты дефекта с привязкой к пресс-форме, позиции инструмента, сварочной головке, дозатору или сборочному посту. Аналитика показывает, на каком оборудовании формируется конкретное несоответствие. |
Служба эксплуатации выполняет адресную настройку оборудования. Сокращаются время поиска причины, объем контрольной выборки и количество изделий, выпущенных с одинаковым дефектом. |
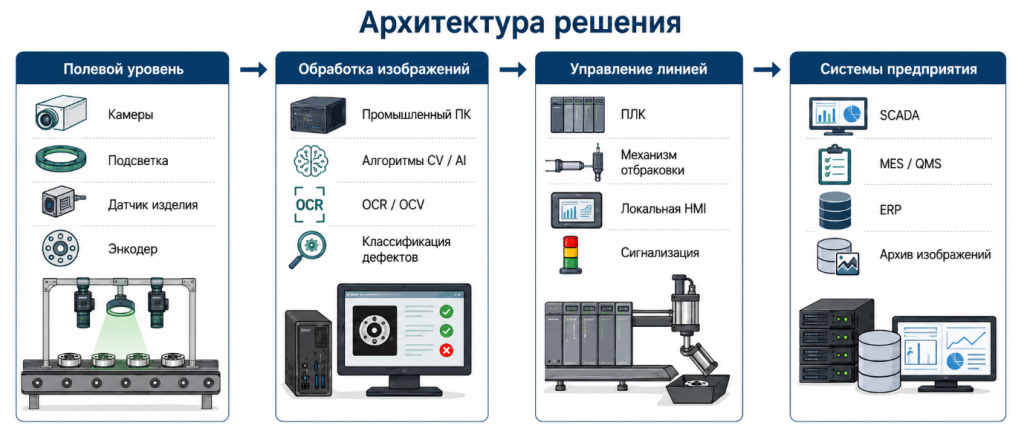
Описание архитектуры комплексного технического решения
|
Уровень системы |
Роль в решении |
|
1. Полевой уровень |
Камеры, объективы, оптические фильтры, управляемая подсветка, датчики изделия и энкодеры формируют стабильное изображение контролируемой области. |
|
2. Уровень обработки изображения |
Смарт-камера, промышленный компьютер или GPU-модуль выполняет измерение геометрии, OCR/OCV, чтение кодов и классификацию дефектов. |
|
3. Уровень управления линией |
ПЛК принимает результат проверки, управляет механизмом отбраковки, повторным контролем, сигнализацией и технологическими блокировками. |
|
4. Уровень прослеживаемости |
MES/QMS или производственная база сохраняет изображения, код дефекта, рецепт, время проверки и связь с изделием или партией. |
Преимущества для бизнеса
-
Локализация брака на операции возникновения. Несоответствие выявляется до перехода изделия на следующую сборочную, окрасочную или упаковочную операцию. Стоимость дефекта не увеличивается за счёт последующей обработки и материалов.
- Снижение риска рекламаций и возвратов. Критичные признаки проверяются по каждой единице продукции. Изделие с отсутствующим компонентом, неверной маркировкой или повреждением поверхности не покидает контролируемый участок.
- Единые критерии приёмки. Утверждённый рецепт одинаково применяется во всех сменах и на разных линиях. Допуски меняются централизованно и не зависят от субъективной оценки контролёра.
- Подтверждённая история контроля. Изображение, результат проверки и код дефекта сохраняются с привязкой к серийному номеру или партии. При разборе рекламации доступны фактические данные о состоянии изделия в момент выпуска.
- Раннее выявление разладки процесса. Рост однотипных дефектов указывает на смещение оснастки, износ инструмента, нарушение дозирования или нестабильную работу оборудования до накопления большой дефектной партии.
- Контроль качества в темпе линии. Проверка выполняется в автоматическом цикле и охватывает весь поток продукции. Производительность участка не ограничивается скоростью ручного осмотра.
Материалы и спецификация
Спецификация формируется после испытания реальных образцов, определения минимального дефекта и проверки времени обработки на расчётном такте линии. Состав оборудования зависит от оптической схемы, числа контрольных позиций и требований к хранению данных.
|
Раздел |
Что входит в спецификацию |
|
Оптическая станция |
Камеры, объективы, фильтры, источники света, крепления, защитные окна и кожухи. |
|
Автоматизация линии |
ПЛК, I/O-модули, датчики, энкодеры, механизм отбраковки и локальная сигнализация. |
|
Вычислительная часть |
Смарт-камера, промышленный ПК или GPU-модуль, сетевое оборудование и сервер хранения. |
|
Программное обеспечение |
Алгоритмы контроля, лицензии, рецепты, интерфейс технолога и архив изображений. |
|
Интеграция и валидация |
Обмен с MES/QMS, настройка света и оптики, обучение моделей, испытания на образцах и приёмочные тесты. |


Расскажите о задаче —
предложим решение
Оставьте Ваши контактные данные и мы подготовим для Вас предварительную спецификацию. Состав оборудования, количество счетчиков, типы интерфейсов, состав шкафов сбора данных, требования к архивированию, отчетности, диспетчеризации и стоимости решения уточняются по техническому заданию и параметрам объекта.

