Автоматизация станов горячей и холодной прокатки
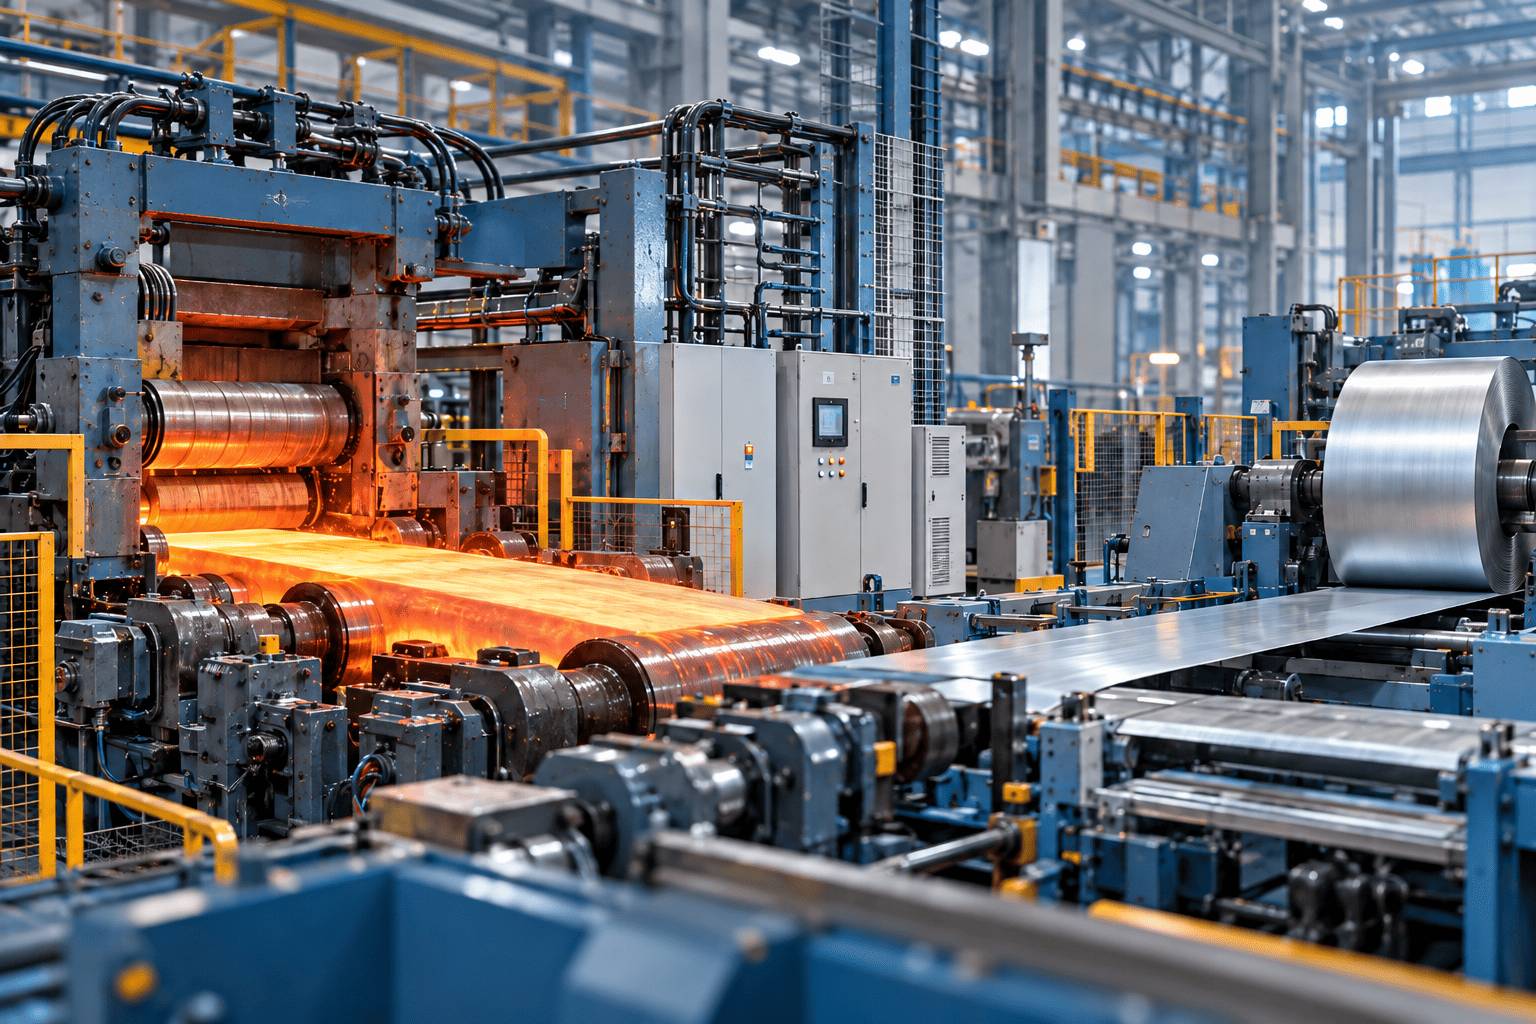
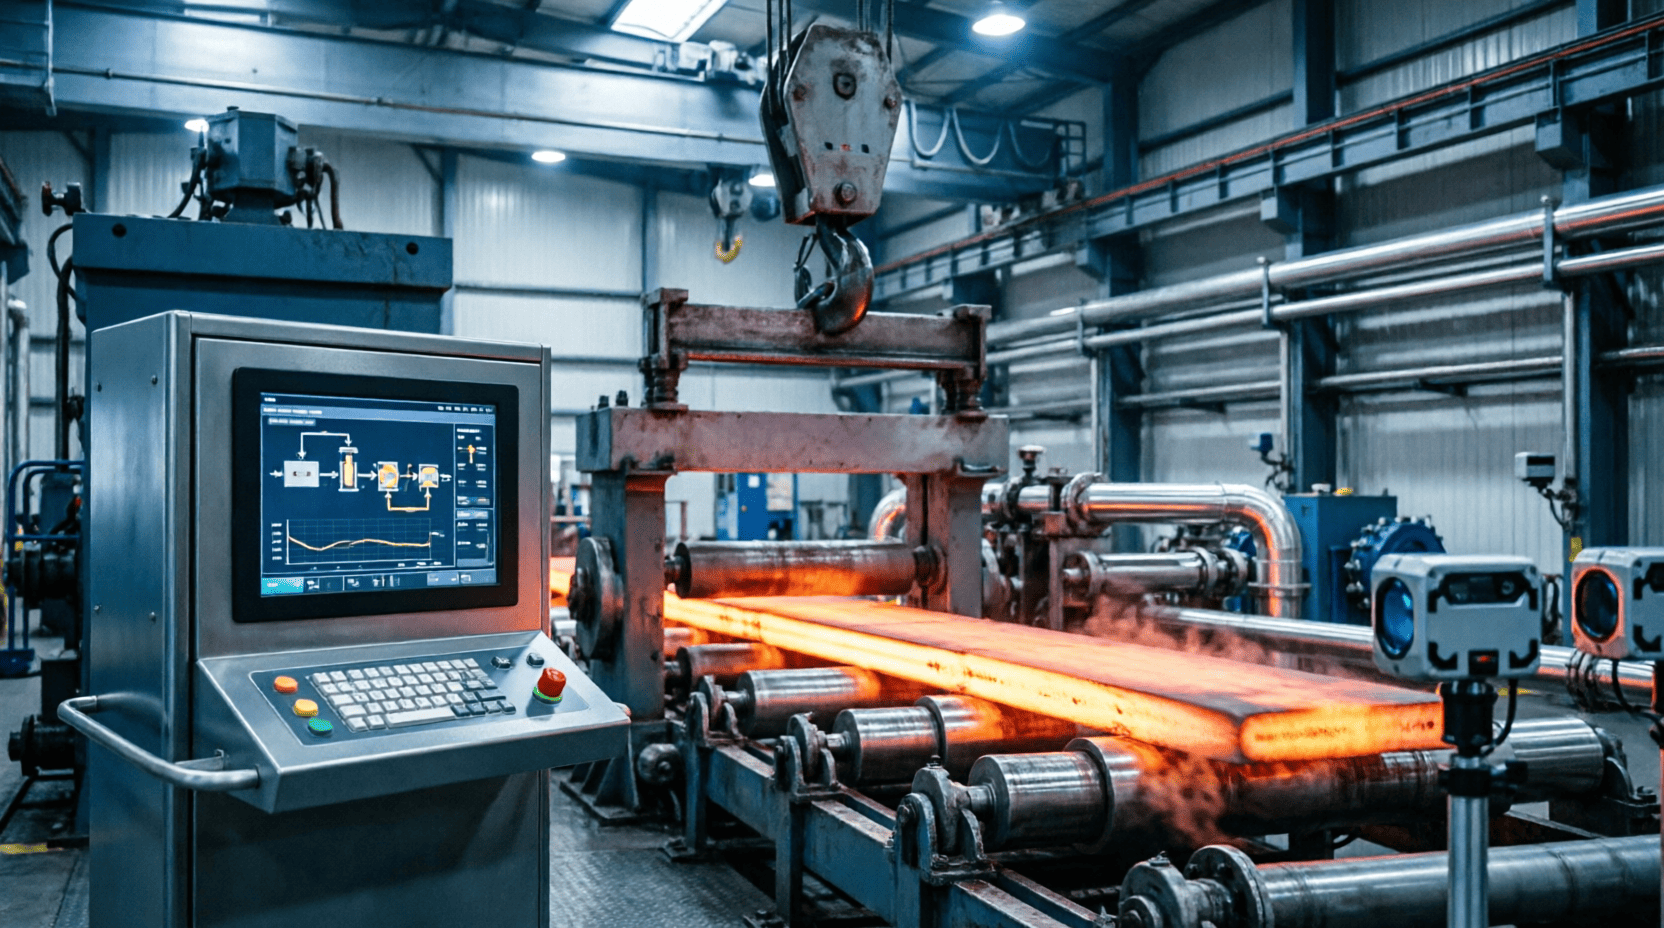
На прокатном стане рассогласование скоростей рольгангов, клетей и моталок быстро оборачивается потерей натяжения, складкой полосы или ударом по оборудованию. Поэтому автоматика опирается на фактическое положение металла и реальную скорость каждой секции.
Печь и подача заготовки
Двери нагревательных печей и отсечные клапаны контролируются датчиками конечных положений. Контроллер разрешает подачу заготовки на рольганг и смену режима печи, когда получен сигнал о положении механизма. Так снижается риск нарушения теплового режима и контакта заготовки с оборудованием печи.
Скорость и положение полосы
Датчики скорости контролируют вращение приводных роликов, а контроллер сравнивает фактическую скорость с командой и состоянием соседних участков. На холодной прокатке в эту координацию входят петлевые накопители и моталки, поэтому натяжение полосы сохраняется на переходах между секциями. Кромку и положение полосы и рулонов отслеживают оптические, индуктивные и лазерные датчики, по их сигналам выполняется центрирование и разрешается движение рулонных тележек.
Гидравлика, смазка и гидросбив
Давление и уровень в системе смазки и на гидравлической станции контролируются непрерывно. При выходе параметров за уставки система выдаёт предупреждение, ограничивает режим или отключает соответствующий механизм, и подшипники и гидроприводы не работают при недостаточном давлении. Гидросбив окалины включается по сигналу о наличии и положении заготовки.
Монтаж в условиях стана
Способ установки датчиков определяют температура металла, пар, вода, окалина и электромагнитные помехи. Оптические датчики выносим на расчётную дистанцию, индуктивные закрываем от механических ударов, а сигналы приводов и гидравлики заводим в локальные шкафы, чтобы сохранить быстродействие линии.
Где началось рассогласование
В трендах мы сопоставляем скорость приводов, положение металла и разрешения оборудования по каждой секции. По ним видно, на каком участке начался сбой, и можно отличить проблему транспортирования от отказа датчика или гидравлики.
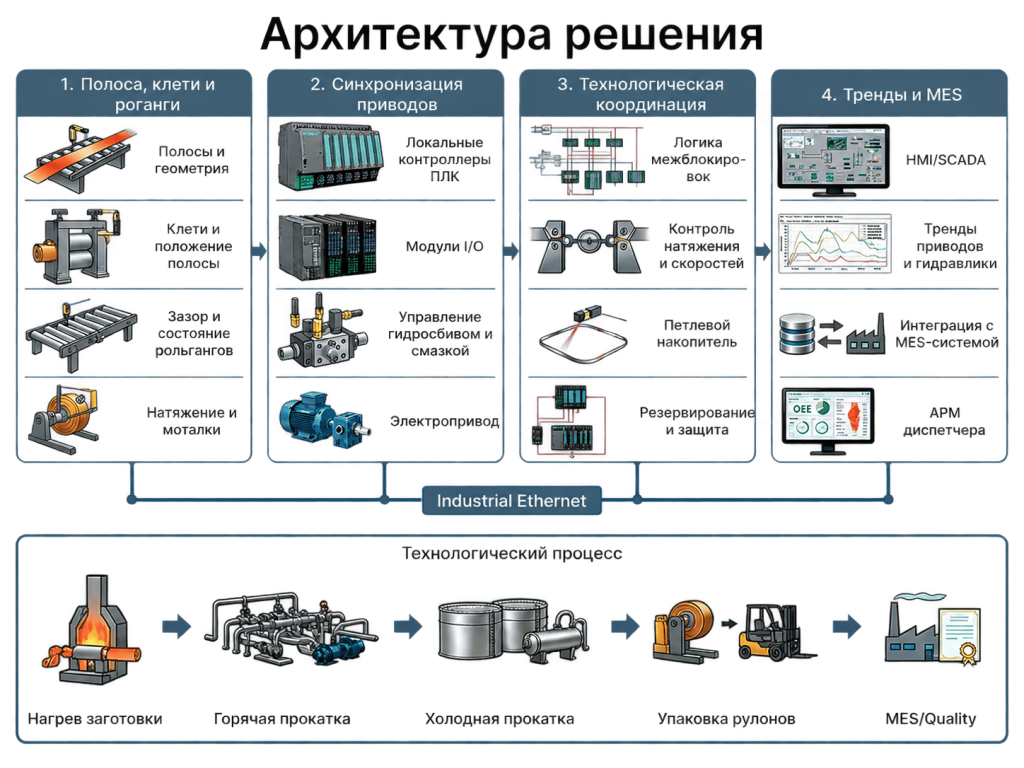
Архитектура решения
Технические характеристики
Материалы и спецификация
Для прокатного стана предварительно выбраны каталожные средства управления, удалённого ввода-вывода, HMI, сети и питания. Датчики полосы, скорости, натяжения, высокотемпературные оптические средства и приводная автоматика уточняются после анализа кинематики конкретной линии и существующих систем электропривода.