Автоматизация производства удобрений
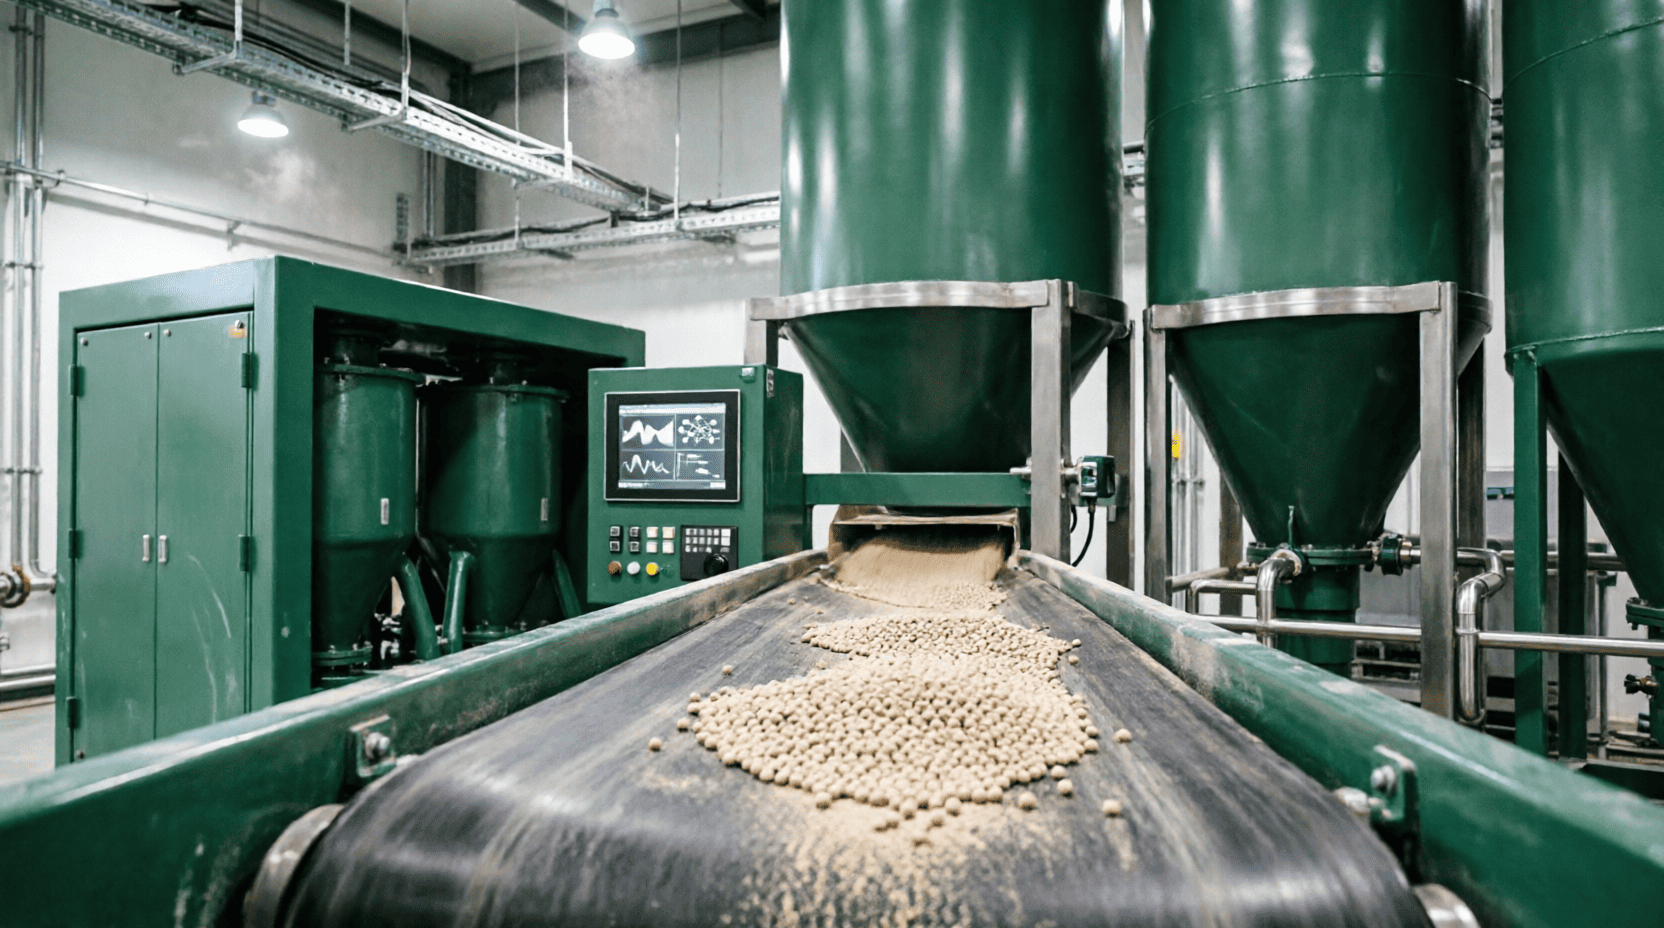
В цехе минеральных удобрений датчики работают в абразивной пыли и химически активной среде, а материал непрерывно идёт с фильтрации на смешение, в бункеры и на упаковку. Отказ одного датчика здесь может нарушить работу всего участка, поэтому исполнение каждого прибора мы подбираем под условия конкретной точки установки.
Фильтр-пресс работает по подтверждённому ходу
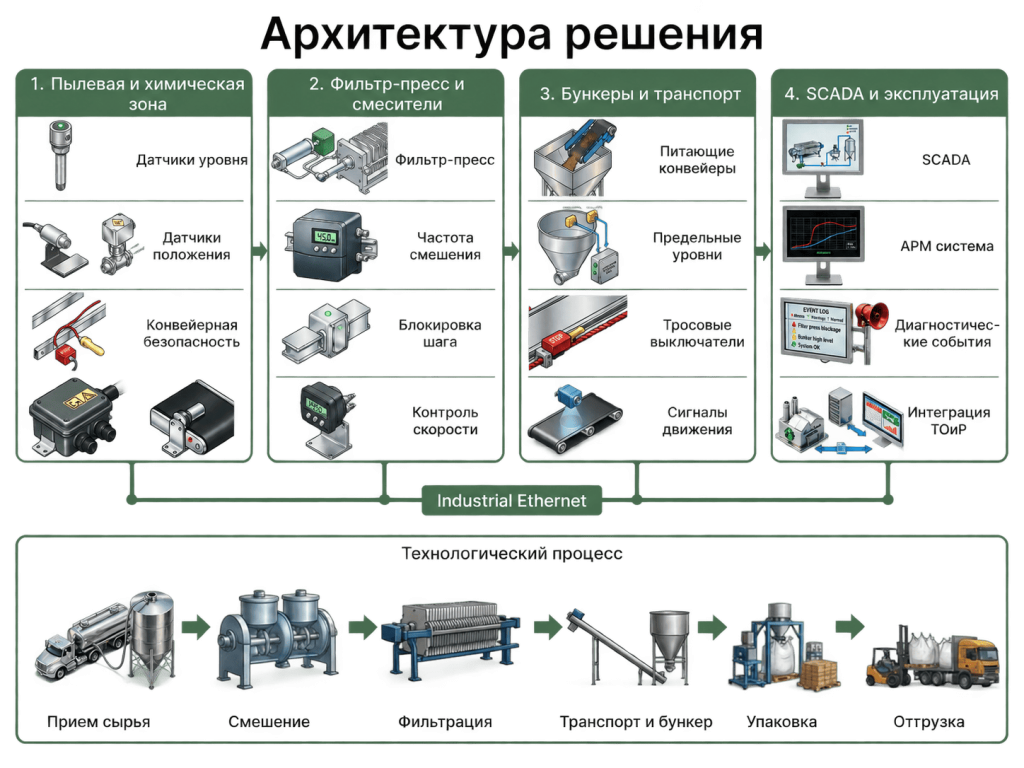
Положение механизмов фильтр-пресса контролируют индуктивные датчики в химически стойком пластиковом корпусе со степенью защиты IP67. Их можно ставить в непосредственной близости от технологического оборудования. Пока датчик не подтвердил ход механизма, следующая операция цикла заблокирована.
Смеситель контролируется по фактической частоте
На двухвальном смесителе частоту вращения валов контролируют индуктивный датчик и тахометр, а за минимальной частотой следит отдельный блок контроля скорости. При падении оборотов автоматика прекращает подачу материала, что снижает риск выпуска неоднородной смеси и повреждения привода.
Уровень в бункерах управляет подачей
Предельный уровень в бункерах готовой продукции контролируют ёмкостные, вибрационные или ротационные сигнализаторы, тип выбираем по дисперсности продукта. Для взрывоопасных зон применяем ёмкостные сигнализаторы во взрывозащищённом исполнении с корпусом из нержавеющей стали. При достижении верхнего уровня питающий конвейер останавливается.
Аварийная остановка по всей длине конвейера
Вдоль конвейеров устанавливаем аварийные тросовые выключатели: при двустороннем натяжении троса один выключатель перекрывает до 160 м линии, для коротких участков есть исполнения до 50 м. Там, где персонал работает рядом с движущимися механизмами, добавляем световые завесы. Срабатывание троса останавливает только свою секцию, а в журнале фиксируются место и причина остановки.
Архитектура решения
Технические характеристики
Материалы и спецификация
Для цеха удобрений из текущего каталога сформирован только базовый комплект АСУ ТП: контроллеры, ввод-вывод, HMI, коммуникации и шкафное питание. Химически стойкие и взрывозащищённые датчики, а также конвейерная безопасность включаются позже — после классификации зон, среды и защитных функций.