Есть вопросы? Мы готовы помочь с выбором
Какие проблемы решает
ПРОБЛЕМА
РЕШЕНИЕ
РЕЗУЛЬТАТ
Поршень или формовочный механизм не достиг конечного положения, а цикл продолжается
РЕШЕНИЕ
Индуктивные датчики контролируют исходное и рабочее положение. Следующая операция разрешается только после подтверждения требуемого состояния.
РЕЗУЛЬТАТ
Снижается риск механического столкновения и получения изделия с нарушенной геометрией.
Готовые блоки, кирпич или плитка проходят участок без достоверного учёта
РЕШЕНИЕ
Оптические датчики фиксируют каждое изделие или группу изделий и передают импульсы счёта в ПЛК. Логика исключает повторный счёт при остановке конвейера.
РЕЗУЛЬТАТ
Фактический выпуск и загрузка упаковочного участка подтверждаются данными линии.
Изделие застревает между формованием и транспортным участком
РЕШЕНИЕ
Датчики наличия контролируют прохождение по контрольным точкам; таймеры ПЛК выявляют превышение допустимого времени перемещения.
РЕЗУЛЬТАТ
Затор локализуется по конкретному участку, а предыдущая подача останавливается до накопления продукции.
Обычный датчик нестабильно работает в зоне воды, раствора или сильного загрязнения
РЕШЕНИЕ
Используется полевое оборудование с подходящим корпусом, степенью защиты и способом обнаружения, включая погружные исполнения для технологических ёмкостей.
РЕЗУЛЬТАТ
Сокращается количество ложных сигналов и замен датчиков из-за несоответствия условиям эксплуатации.
Есть вопросы? Мы готовы помочь с выбором
Преимущества для бизнеса
Дозирование сырья соответствует рецептуре
Состояние бункеров, питателей и затворов входит в логику подготовки смеси до запуска следующего аппарата.
Конвейеры не продолжают подачу в заполненный узел
Предельные уровни и подпор формируют межблокировки между транспортом и технологическим оборудованием.
Сушильное оборудование получает стабильный поток
Скорость транспортирования и наличие материала контролируются перед входом в сушильную секцию.
Пылевые участки получают подходящее исполнение датчиков
Выбор оборудования учитывает загрязнение, вибрацию и требования к зонам с горючей пылью.
Рецептурные отклонения привязываются к конкретному механизму
История состояний показывает, какой питатель или затвор нарушил последовательность подачи компонентов.
Решение разрешает вашу проблему?
Подробное описание

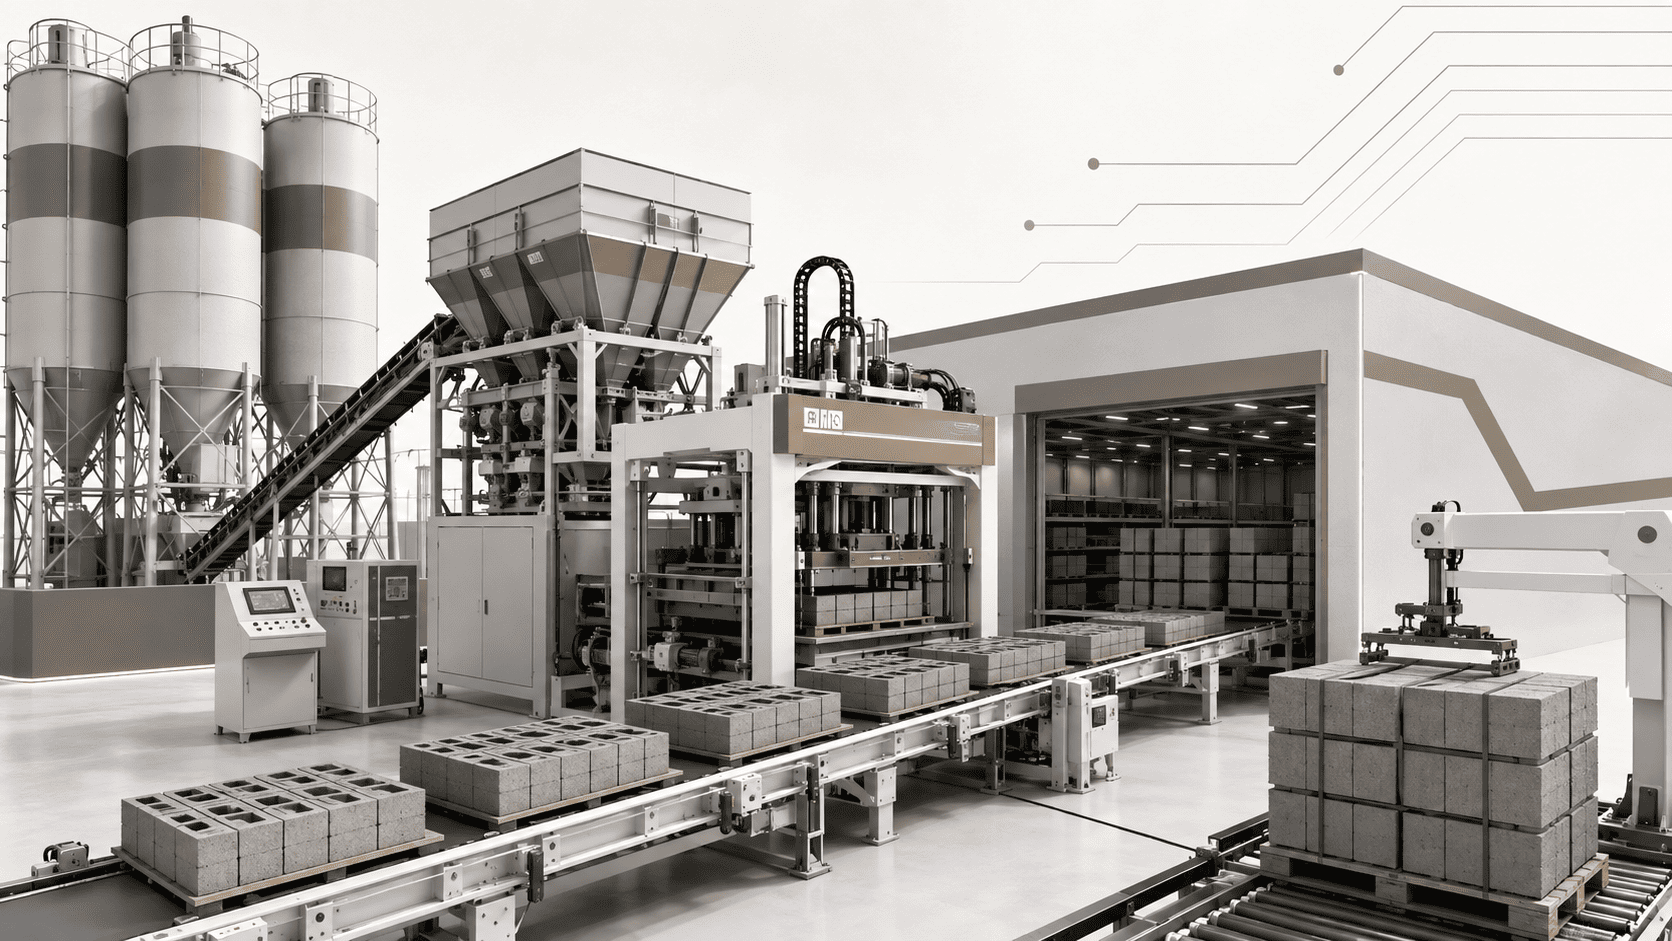
На производстве строительных материалов плотность смеси, заполнение накопителей и положение формующих механизмов меняются от рецепта к рецепту. Автоматика ведёт изделие от дозирования до выхода из формы, удерживая последовательность текущего производственного цикла, что снижает долю изделий с нарушенной геометрией и обеспечивает достоверный учёт выпуска.

Контроль сырья, форм и прессов

Уровни в силосах и бункерах определяют доступность сырья, индуктивные датчики подтверждают исходное и рабочее положение заслонок, форм и прессов. Оптические датчики фиксируют прохождение изделий и формируют счёт выпуска без повторного учёта при остановке конвейера. В сушильных и тепловых секциях в цепочку разрешений входят температура и состояние вентиляторов и горелок.

Исполнение для пыли и ударных нагрузок

Пыль цемента, гипса, сухих смесей и заполнителей определяет исполнение датчиков и принцип измерения уровня. На прессах дополнительно учитываются вибрация и ударные нагрузки, на транспортных участках — налипание материала и риск механического повреждения датчика.

Учёт по партиям смеси

Счёт выпуска, причины прерывания цикла и отклонения рецептуры привязываются к конкретной партии смеси. Это позволяет отделить проблемы сырья от отказов механизмов и транспортных участков и планировать загрузку упаковочного участка по фактическим данным линии.

Архитектура решения
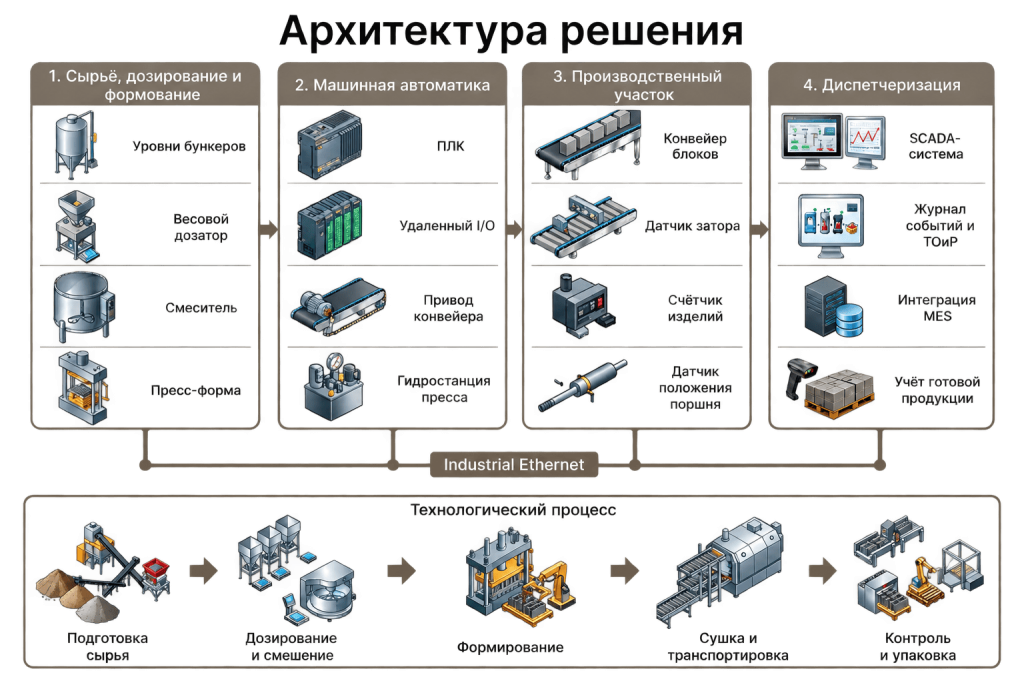
Архитектура решения

13_без фона.png
Описание архитектуры комплексного технического решения
Уровень системы
Функция и взаимодействие
Уровень системы и Функция и взаимодействие
Сырьё и подготовка сырья
Уровни бункеров, положения заслонок, прессов и форм вместе с фактом прохождения изделия задают состояние текущего рецептурного цикла.
Дозирование и смешение
ПЛК управляет дозаторами, исполнительными механизмами и транспортом, не разрешая следующий шаг без подтверждения предыдущей операции формования.
Формирование и транспорт
Состояния отдельных машин сводятся к выпуску, заторам и причинам прерывания цикла; партия смеси связывается с фактическим маршрутом изделия.
Учёт выпуска и обслуживание
HMI/SCADA показывает технологическую цепочку и журнал отклонений; производственные показатели могут передаваться в учёт и ТОиР.

Технические характеристики

Технические характеристики

Состав системы:
Подсистема
Что входит в решение
Подсистема и Что входит в решение
Прессы и формовочные машины
Контроль конечных положений, движения поршней, форм, заслонок и технологических механизмов.
Обнаружение и подсчёт изделий
Оптические датчики для блоков, кирпича, плитки и других готовых изделий на транспортных участках.
Конвейерная транспортировка
Контроль наличия изделия, прохождения контрольных точек, заторов и состояния приводов.
Работа в загрязнённых и влажных зонах
Защищённые и погружные датчики для воды, растворов, пыли и технологических загрязнений.
АСУ ТП линии
ПЛК, HMI/SCADA, промышленная сеть, учёт выпуска, архив событий и интеграция с верхним уровнем.
Основные функции:
Функция
Наличие
Функция и Наличие
Контроль конечных положений прессов и форм
Да
Контроль положения поршней и приводов
Да
Обнаружение изделий на конвейере
Да
Подсчёт готовой продукции
Да
Выявление заторов транспортного участка
Да
Межблокировки формования и транспортировки
Да
Передача данных в учёт выпуска/MES
По проекту
Материалы и спецификация

Материалы и спецификация

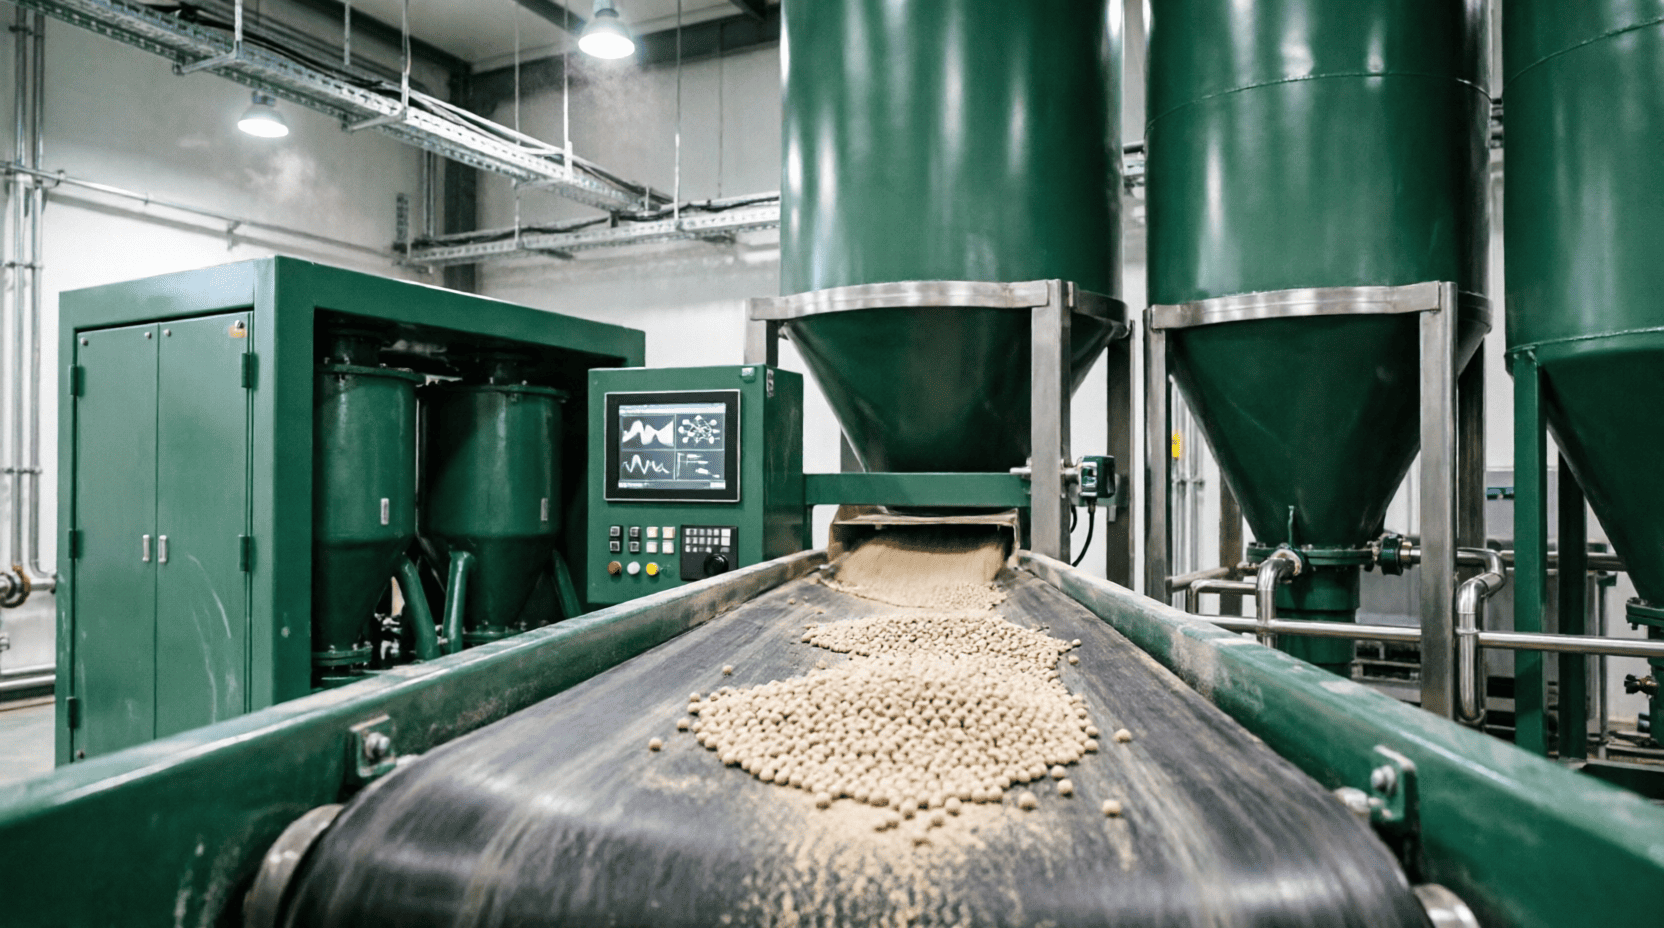
Каталожная база позволяет предварительно укомплектовать шкафы управления производством стройматериалов — контроллер, удалённые модули, HMI, Ethernet и питание. Уровнемеры сыпучих материалов, датчики прессов и форм, а также температурные средства сушильных секций добавляются после уточнения рецептурной и механической схемы линии.
Типовой состав оборудования
Оборудование
Производитель, модель и применение
Оборудование и Производитель, модель и применение
Контроллер технологической линии
ICP DAS — WP-8428-CE7. Выполнение последовательностей дозирования, смешения, транспортировки и выгрузки материала.
Удалённый Ethernet I/O
ICP DAS — ET-2254. Сбор сигналов распределённых механизмов и технологических датчиков около бункеров и конвейеров.
Панель оператора
Weintek — cMT1106X. Уставки рецептуры, состояние дозаторов, смесителя и транспортных узлов, просмотр аварий.
Промышленный сетевой узел
MOXA — EDS-405A-T. Соединение шкафов участка с HMI и диспетчерским уровнем по Ethernet.
Анализатор трёхфазной сети
ICP DAS — PM-3033-MTCP. Контроль электропараметров выбранных приводных групп с передачей данных по сети.
Блок питания DIN-рейка
Mean Well — NDR-120-24. 24 В DC для контроллеров, I/O и интерфейсного оборудования шкафа.
Аудит технических решений
Проектирование
Поставка оборудования
Техническая поддержка
Шеф-монтаж
Монтаж и пуско-наладка
Разработка программного обеспечения
Решения под ключ
Нужен предварительный расчёт для вашего производственного участка?
Заказать звонок со специалистом
Продукты — встречается 4 раза
Решения — встречается 5 раз