Есть вопросы? Мы готовы помочь с выбором
Какие проблемы решает
ПРОБЛЕМА
РЕШЕНИЕ
РЕЗУЛЬТАТ
Короб поступает к паллетайзеру с неполным количеством продукции
РЕШЕНИЕ
Фотоэлектрические датчики и счётчики контролируют поток продукции на входе в загрузчик, а датчики наличия подтверждают заполнение короба перед передачей в роботизированный участок.
РЕЗУЛЬТАТ
Паллетайзер получает короб с подтверждённым составом. Сокращаются неполные паллеты, ручная пересортировка и возврат упаковки на предыдущий участок.
Продукция или паллета смещены относительно расчётной позиции робота
РЕШЕНИЕ
Фотоэлектрические датчики с подавлением заднего фона и лазерные дальномеры контролируют положение товара и поддона. ПЛК разрешает захват после подтверждения координат и конечных положений механизмов.
РЕЗУЛЬТАТ
Робот выполняет укладку по фактическому положению груза. Снижается вероятность повреждения упаковки, перекоса слоя и вынужденной остановки на корректировку паллеты.
Магазин поддонов, захват или пневмопривод переходят в состояние, не соответствующее циклу
РЕШЕНИЕ
Ультразвуковые датчики контролируют уровень поддонов, индуктивные — положение захватов, магниточувствительные — конечные положения пневмоцилиндров. Состояния объединяются в алгоритме ПЛК.
РЕЗУЛЬТАТ
Цикл паллетизации продолжается при подтверждённой готовности механики. Сокращаются холостые движения, застревание поддонов и повреждение захватных устройств.
Персонал входит в роботизированную зону во время автоматического цикла
РЕШЕНИЕ
Световые завесы, датчики или замки калиток и реле безопасности контролируют границы опасной зоны. При нарушении защитного контура движение робота и связанных приводов блокируется.
РЕЗУЛЬТАТ
Доступ к роботизированному оборудованию становится частью контролируемого режима работы. Снижается риск травмирования и исключаются несанкционированные движения во время обслуживания.
Есть вопросы? Мы готовы помочь с выбором
Преимущества для бизнеса
Робот получает только готовую паллету и продукт
Наличие паллеты, сформированного ряда коробов и правильное положение захвата подтверждаются до движения манипулятора.
Меньше остановок из-за пустых магазинов
Уровень картона, поддонов и упаковочного материала контролируется заранее, позволяя пополнять расходники до остановки цикла.
Безопасный вход в роботизированную ячейку
Световые завесы и блокируемые калитки снимают разрешение на движение робота при доступе персонала.
Повторяемая геометрия паллеты
Лазерный и оптический контроль помогает удерживать положение короба и высоту штабеля в пределах рецепта.
Согласованный выпуск со складом
Счёт готовых паллет и статус обмотки передаются в WMS/MES, чтобы склад принимал только завершённые грузовые единицы.
Решение разрешает вашу проблему?
Подробное описание

ПАЛЛЕТАЙЗЕР ФУНКЦИОНИРУЕТ НА ГРАНИЦЕ СКЛАДА И ПРОИЗВОДСТВА.

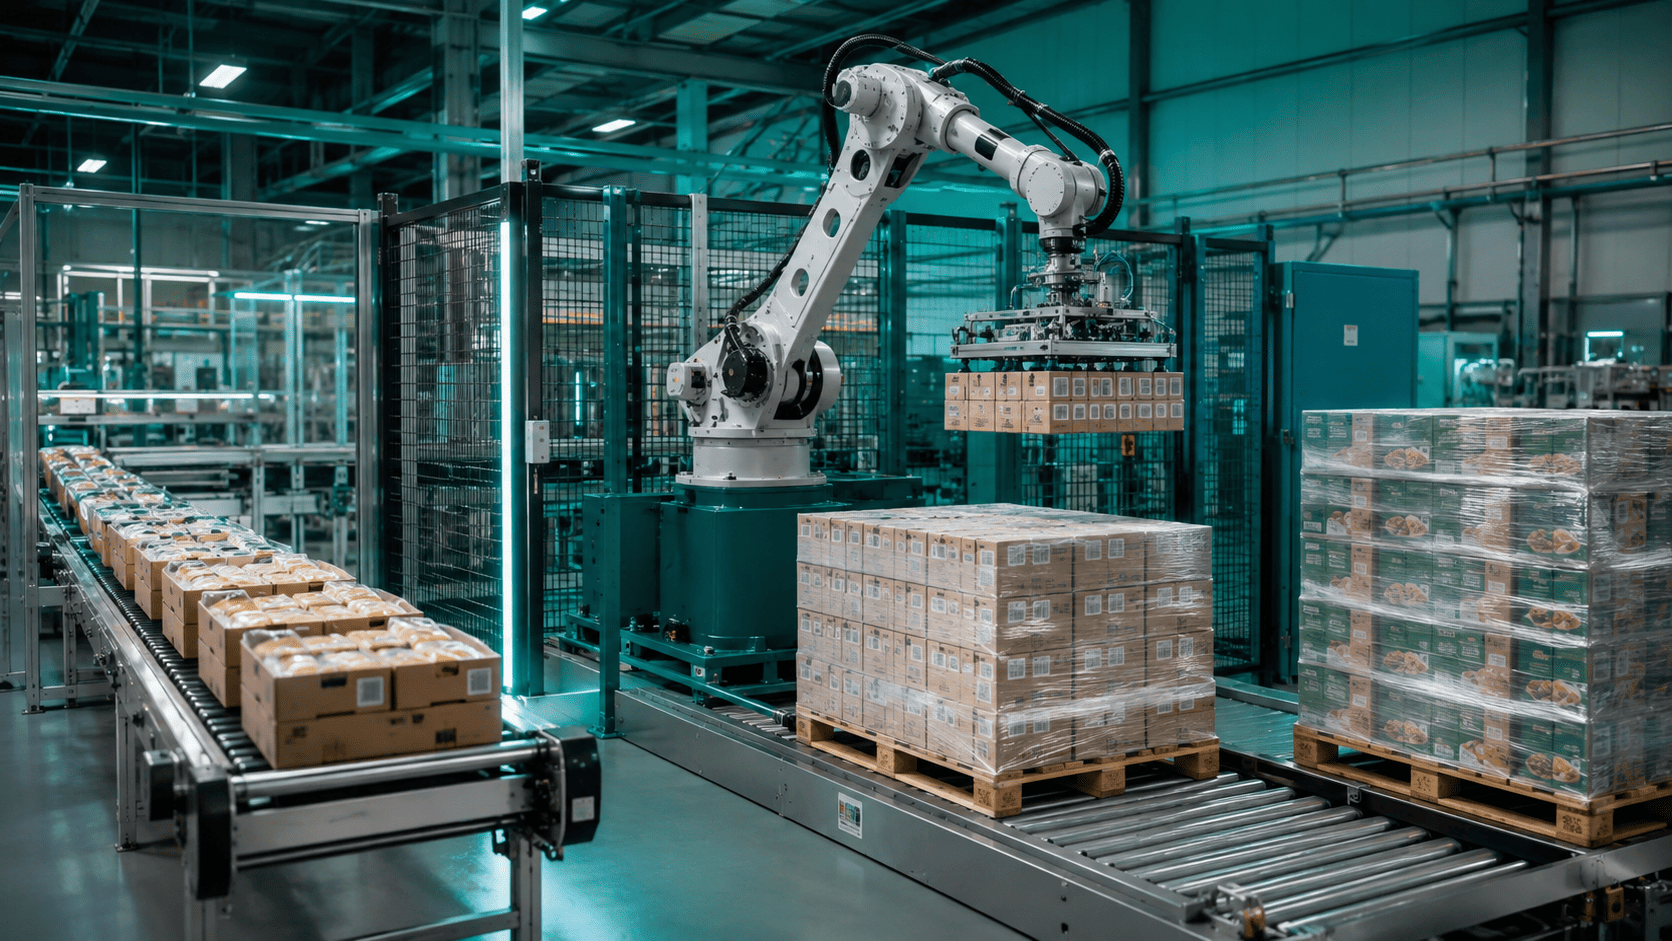
Короб должен прийти вовремя, паллета — занять точную позицию, робот — получить правильный рисунок слоя, а обмотчик — завершить грузовую единицу до передачи дальше. Здесь качество автоматизации определяется согласованием нескольких коротких циклов, которые выполняются разными машинами и должны сходиться в одной роботизированной ячейке.

Синхронизация и автоматизация.

Датчики присутствия считают и позиционируют короба, лазерные средства уточняют расстояние, индуктивные и магниточувствительные устройства подтверждают захваты и пневматику, а уровневые сигналы предупреждают об опустошении магазинов поддонов или упаковочного материала. Контроллер паллетайзера использует эти состояния для формирования последовательности подачи, захвата, укладки и отвода готовой паллеты.

Безопасность вне рецепта. Световая завеса, блокировка калитки и аварийная цепь снимают разрешение на движение робота и конвейера независимо от технологического рецепта; восстановление цикла возможно только после подтверждения безопасного состояния ячейки.

От рецепта укладки – к готовому грузу.

Рецепт паллетизации описывает геометрию слоя, тип захвата, число рядов и взаимодействие с упаковочной линией. Система передаёт в складской контур уже завершённую грузовую единицу — с подтверждённой укладкой, обмоткой и счётчиком продукции, а не просто факт появления паллеты на выходном конвейере.

Архитектура решения
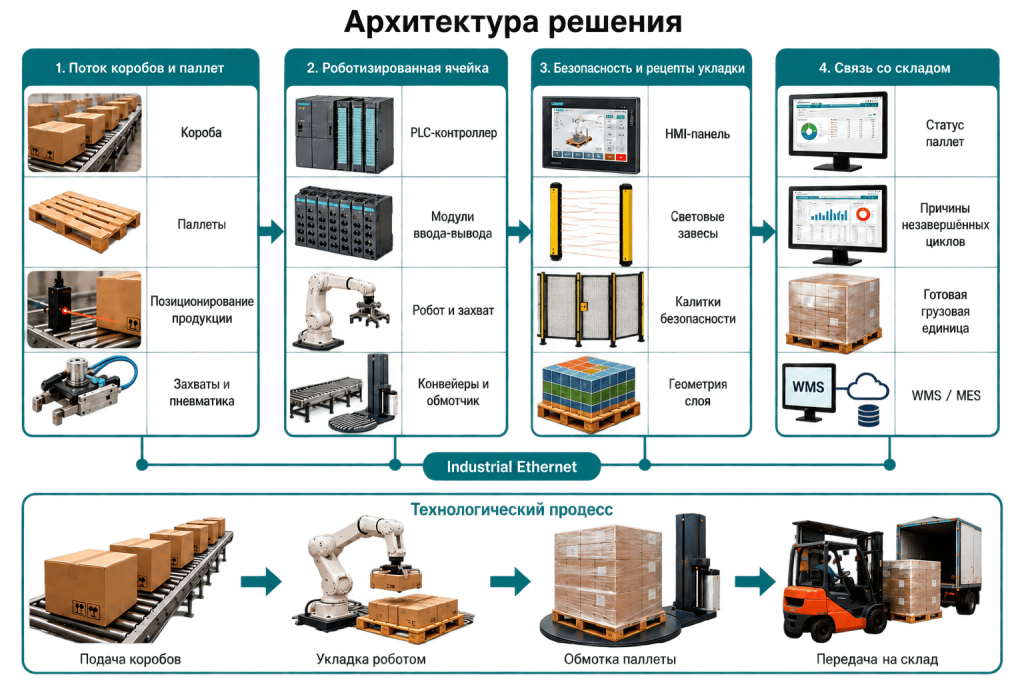
Архитектура решения

Паллетизация без фона_аархитектура.png
Описание архитектуры комплексного технического решения
Уровень системы
Функция и взаимодействие
Уровень системы и Функция и взаимодействие
1. Поток коробов и паллет
Датчики считают короба, подтверждают паллету, уровень расходных материалов, положение захвата и готовность продукции к входу в роботизированную ячейку.
2.Роботизированная ячейка
ПЛК координирует конвейеры, магазин поддонов, робот, захват и обмотчик в соответствии с рецептом рисунка слоя и фактической готовностью механизмов.
3. Безопасность и рецепты укладки
Отдельная защитная логика контролирует калитки и световые завесы, а технологический рецепт задаёт геометрию слоя, число рядов и порядок захватов.
4. Связь со складом
HMI ведёт счёт паллет и причины незавершённых циклов; в WMS/MES передаётся статус готовой грузовой единицы после укладки и обмотки.

Технические характеристики

Технические характеристики

Состав системы:
Подсистема
Что входит в решение
Подсистема и Что входит в решение
Фасовка и упаковка
Ультразвуковые и ёмкостные датчики для плёнки и продукта, датчики печатной метки, фотоэлектрические датчики положения упаковки.
Позиционирование продукции
Фотоэлектрические датчики с подавлением заднего фона и лазерные дальномеры для контроля положения перед захватом роботом.
Паллеты и захватные механизмы
Индуктивные датчики положения, ультразвуковые датчики уровня магазина поддонов, магниточувствительные датчики пневмоцилиндров.
Обмотка и транспортирование
Фотоэлектрические/ультразвуковые датчики наличия обмотанной паллеты, контроль конвейеров и обнаружение заторов.
Функциональная безопасность
Световые завесы, датчики калиток, реле безопасности и аварийные устройства для роботизированных и конвейерных зон.
Основные функции:
Функция
Наличие
Функция и Наличие
Контроль наличия упаковочной плёнки и продукта
Да
Контроль печатной метки и положения упаковки
Да
Счёт продукции и контроль заполнения коробов
Да
Позиционирование паллет и продукции перед захватом
Да
Контроль магазина поддонов, захватов и пневмоцилиндров
Да
Контроль доступа в роботизированную зону
Да
Интеграция с MES/WMS и производственной отчётностью
По проекту
Материалы и спецификация

Материалы и спецификация

В стартовый комплект паллетайзера вошли доступные в каталоге контроллер, дискретный ввод, HMI, Ethernet-коммутатор и шлюз обмена. Робот, захват, сканирование, защитный периметр и исполнительная механика не подменяются условными позициями: эти элементы появляются в спецификации после согласования состава роботизированной ячейки.
Уровни системы и их роль в решении
Контроллер координации паллетайзера
Weintek — cMT-CTRL01. Обмен с упаковочной машиной, роботизированной ячейкой и конвейерами с формированием состояний цикла.
Дискретные сигналы механизмов
Weintek — IR-DI16-K. Сбор подтверждений паллет, коробов, захватов, калиток и конечных положений оборудования.
Панель оператора роботизированной зоны
Weintek — cMT2108X2. Выбор формата укладки, диагностика блокировок и обслуживание последовательности паллетизации.
PoE/Ethernet узел ячейки
MOXA — EDS-G205A-4PoE-T. Сетевое подключение контроллеров, камер или считывателей и других Ethernet-устройств рядом с роботом.
Шлюз Modbus — EtherNet/IP
Датчики, счётчики, сухие контакты, аналоговые сигналы, приводы и аварийные реле передают фактическое состояние инженерных систем здания.MOXA — MGate 5105-MB-EIP-T. Интеграция оборудования разных производителей в общий обмен паллетайзера и линии.

Аудит технических решений
Проектирование
Поставка оборудования
Техническая поддержка
Шеф-монтаж
Монтаж и пуско-наладка
Разработка программного обеспечения
Решения под ключ
Нужен предварительный расчёт для вашего производственного участка?
Заказать звонок со специалистом
Продукты — встречается 4 раза
Решения — встречается 5 раз