Автоматизация мясоперерабатывающего производства
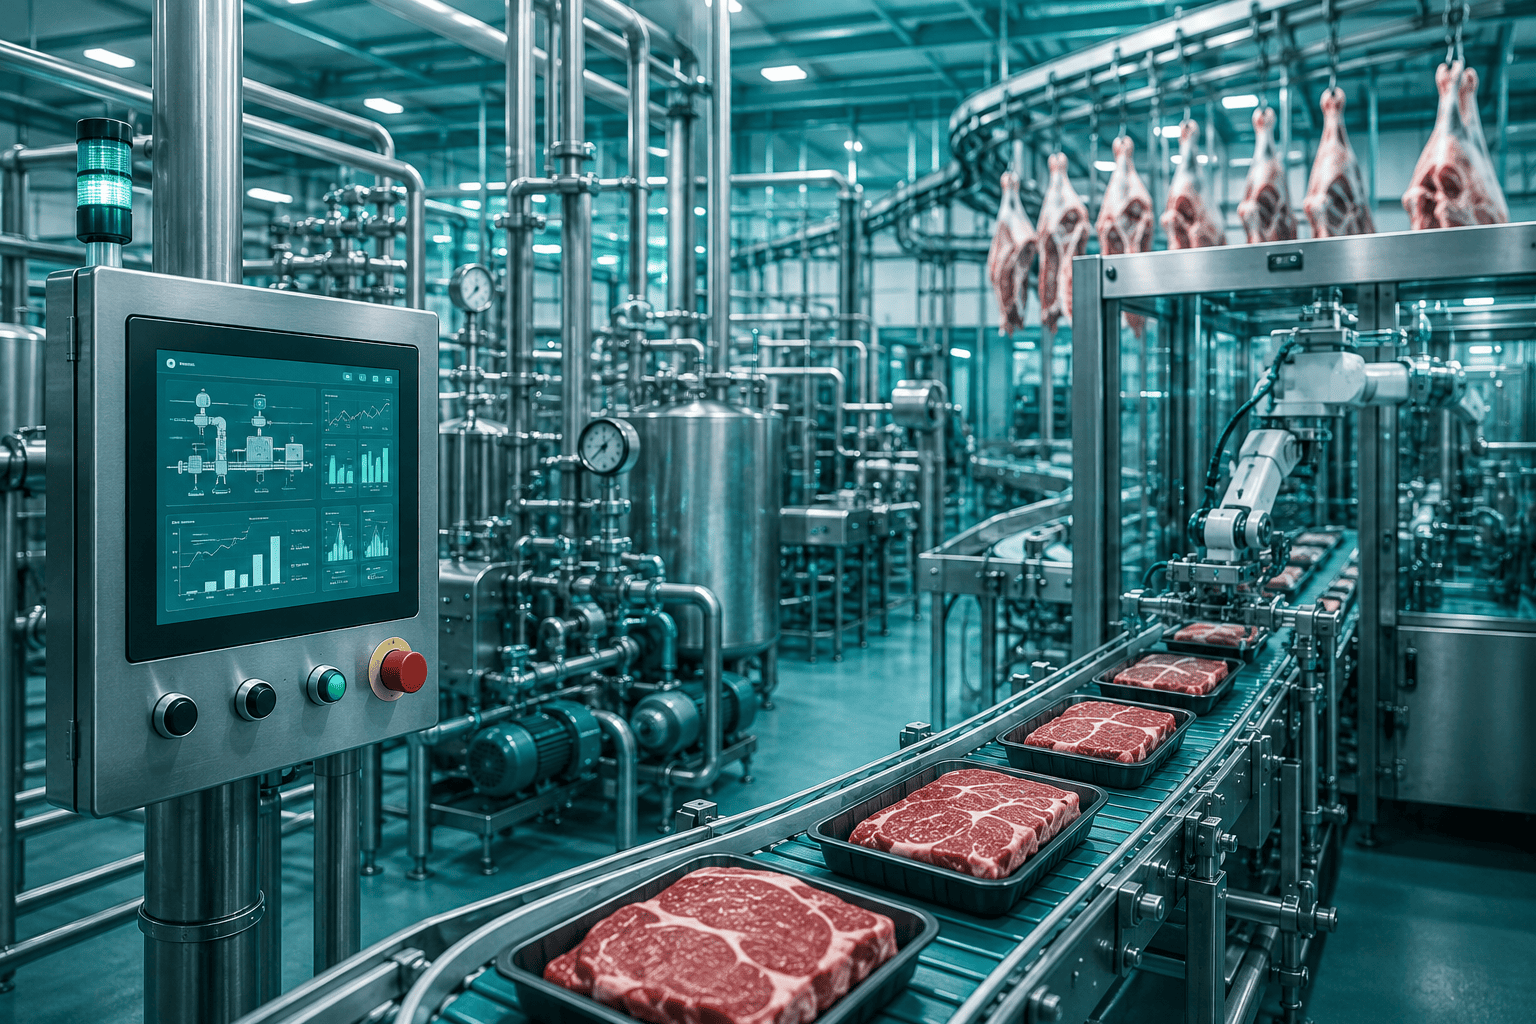
От подвесного пути до фризера продукт проходит механически разные операции: распил, измельчение, смешение, вакуумное наполнение, нарезку и упаковку. Для автоматики здесь критична привязка каждого разрешения к конкретному рабочему органу, продукту и санитарной зоне; ошибка положения крышки куттера и отсутствие лотка перед запайкой имеют разную природу и требуют разных защитных сценариев.
Положение пил, крышек, заслонок и пневмоцилиндров контролируется бесконтактными датчиками, тогда как туши, продукт, лотки и прозрачная плёнка требуют оптического обнаружения. Уровневые сигналы используются в смесителях и наполнителях, а контроль минимальной скорости — на транспортных и вращающихся узлах, где проскальзывание сразу нарушает ритм последующих операций.
Санитарная мойка диктует конструкцию полевого оборудования. На участках с пеной, горячей водой и дезинфицирующими растворами предпочтительны AISI 316L и IP69K; в тесных зонах машин применяются миниатюрные фотоэлектрические или оптоволоконные головки, которые можно встроить рядом с режущим или упаковочным механизмом.
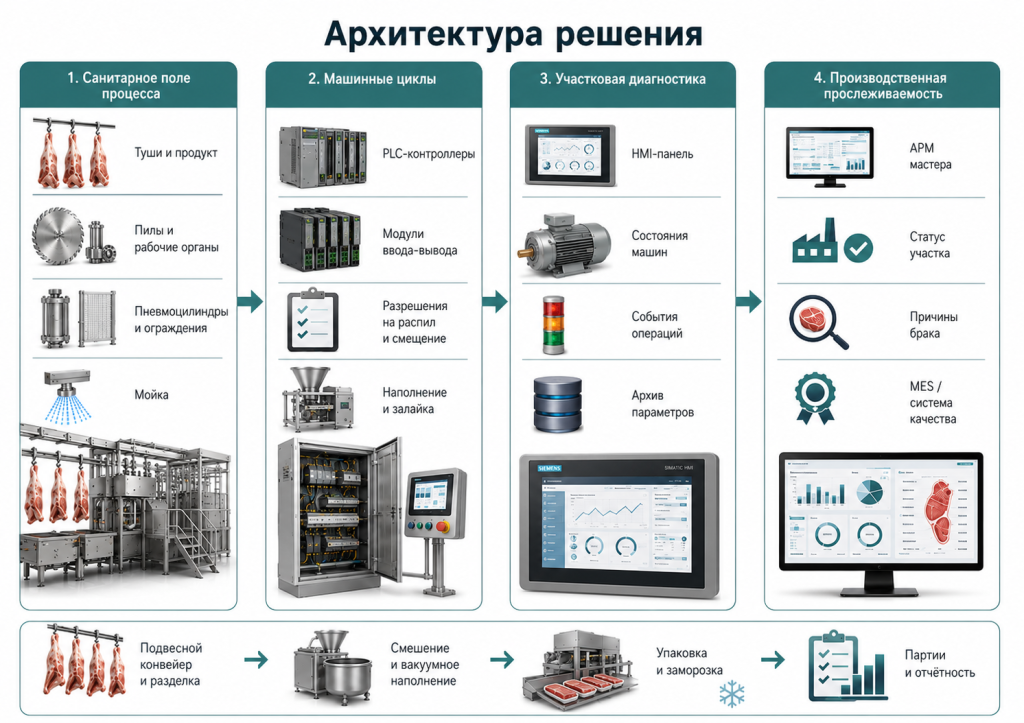
Диагностика строится по технологическим машинам, а не по абстрактной «линии». События подвесного конвейера, куттера, вакуумного шприца, фризера и упаковщика сохраняются раздельно, поэтому сменный персонал видит, на какой операции потерян цикл и какое подтверждение не было получено.
Архитектура решения
Технические характеристики
Материалы и спецификация
Из каталога для мясоперерабатывающего участка выбраны контроллерная часть, распределённый I/O, операторская панель, Ethernet и источник питания. Датчики, находящиеся непосредственно у продукта и в зоне интенсивной мойки, остаются проектным подбором: их материал корпуса, IP-защита и способ обнаружения проверяются на конкретной машине.
Программная часть: Программирование охватывает циклы разделки и наполнения, блокировки санитарных зон, диагностику упаковщиков и передачу производственных событий в MES.
Инженерные работы: перед проектированием фиксируются зоны мойки, типы режущего и наполнительного оборудования, пневмосхемы и ограждения; испытания выполняются на реальном продукте и упаковке.