Есть вопросы? Мы готовы помочь с выбором
Какие проблемы решает
ПРОБЛЕМА
РЕШЕНИЕ
РЕЗУЛЬТАТ
Заготовка зажата, но фактически установлена с перекосом или не дошла до базовой поверхности
РЕШЕНИЕ
После фиксации детали контролируется давление в контрольной полости либо сигнал бесконтактного датчика положения. Пуск обработки разрешается только при подтверждённой посадке.
РЕЗУЛЬТАТ
Снижается риск обработки неправильно установленной детали, повреждения инструмента и выпуска брака.
Инструмент отсутствует в требуемой позиции или не завершена его смена
РЕШЕНИЕ
Оптический или индуктивный датчик подтверждает наличие и положение инструмента. ПЛК связывает сигнал с последовательностью автоматической смены.
РЕЗУЛЬТАТ
Предотвращается запуск шпинделя без корректно установленного инструмента и сокращаются аварии инструментального магазина.
Уровень СОЖ или смазки снижается ниже допустимого во время серии обработки
РЕШЕНИЕ
Уровневые датчики формируют предупредительный и аварийный сигналы. Контроллер блокирует следующий цикл при недостаточном запасе рабочей жидкости.
РЕЗУЛЬТАТ
Снижается риск перегрева зоны резания, ускоренного износа инструмента и работы узлов без смазки.
Давление пневматики или гидравлики не обеспечивает требуемое усилие зажима
РЕШЕНИЕ
Датчики давления непрерывно контролируют рабочие контуры; значения включаются в условия разрешения цикла и диагностические сообщения.
РЕЗУЛЬТАТ
Станок не начинает операцию при недостаточном усилии фиксации, а причина блокировки определяется по фактическому параметру.
Есть вопросы? Мы готовы помочь с выбором
Преимущества для бизнеса
Зажим детали подтверждается до резания
Датчики положения и давление гидравлики становятся условиями запуска шпинделя или подачи.
СОЖ контролируется до падения качества обработки
Уровень в баке и состояние подачи связываются с циклом станка, снижая риск перегрева инструмента и поверхности.
Смена инструмента проходит по подтверждённым позициям
Магазин и манипулятор не продолжают цикл без сигнала о правильном положении механизма.
Доступ в рабочую зону связан с безопасным состоянием
Замок ограждения снимает разрешение на опасное движение при открытой двери.
Причина сбоя определяется по станочному циклу
Диагностика разделяет проблемы установки заготовки, гидравлики, пневматики и подачи СОЖ.
Решение разрешает вашу проблему?
Подробное описание

На металлообрабатывающем станке загруженная программа ЧПУ не подтверждает, что деталь зажата, инструмент находится в позиции, давление достигнуто, а рабочая зона свободна. Пуск шпинделя, подача и смена инструмента разрешаются по фактическому состоянию заготовки, оснастки и вспомогательных систем, что снижает риск брака и аварий инструмента.

Контроль готовности станка

Индуктивные и оптические датчики фиксируют заготовку и положения механизмов, реле давления подтверждают гидравлический зажим, датчики уровня контролируют СОЖ и смазку, а энкодеры передают фактические координаты автоматических узлов. При недостаточном усилии фиксации или запасе рабочей жидкости следующий цикл блокируется.

Модернизация действующего парка

Точки установки датчиков определяются конструкцией станка: свободным местом у патрона или приспособления, масляным туманом, стружкой, СОЖ и вибрацией. При модернизации новые диагностические сигналы отделяются от штатных цепей ЧПУ, а заводские защитные функции сохраняются. Это позволяет повысить уровень автоматизации без замены станков.

Диагностика простоев

Каждый прерванный цикл связывается с фактической причиной: не зажата деталь, не подтверждён инструмент, упало давление или вспомогательный механизм не достиг положения. Технолог и служба ремонта получают статистику простоев по конкретному станку и операции и планируют мероприятия по устранению повторяющихся отказов.


Архитектура решения
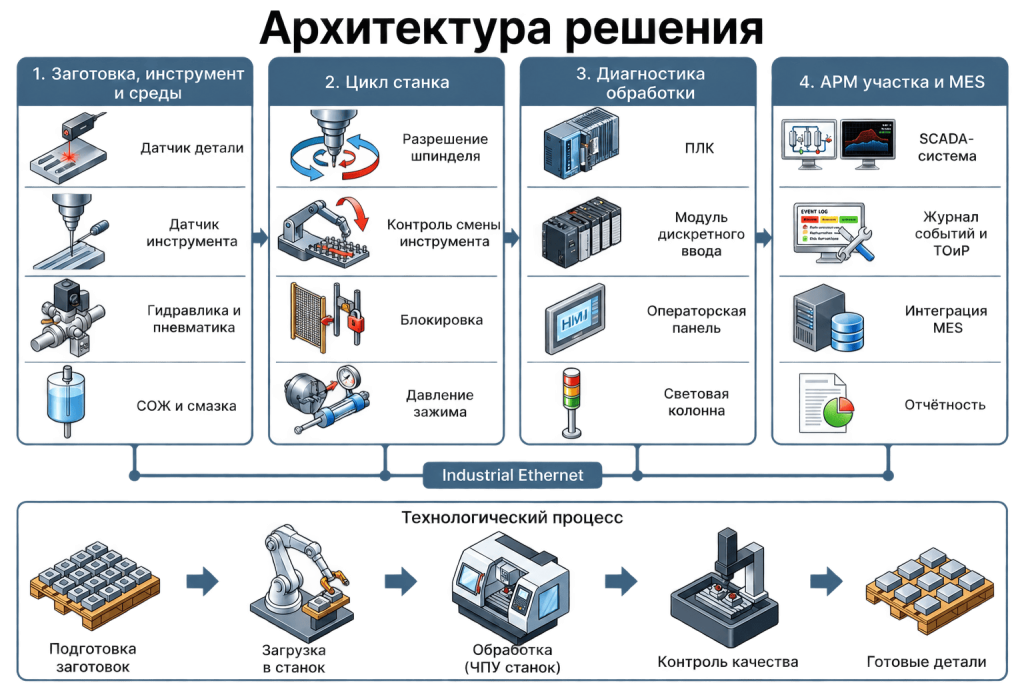
Архитектура решения

12_без фона.png
Описание архитектуры комплексного технического решения
Уровень системы
Функция и взаимодействие
Уровень системы и Функция и взаимодействие
Заготовка, инструмент и среды
Полевые состояния описывают зажим детали, инструментальный магазин, оснастку, давление гидравлики, пневматику, СОЖ и централизованную смазку.
Цикл станка
Контроллер разрешает шпиндель, подачу, смену инструмента и вспомогательные движения только после подтверждения обязательных условий конкретной операции.
Диагностика обработки
Причины прерванного цикла группируются по станку и операции: зажим, инструмент, давление, уровень жидкости или положение вспомогательного механизма.
АРМ участка и MES
Мастер видит готовность оборудования и историю циклов; счётчики, статусы и диагностические события по проекту передаются в MES, качество и ТОиР.

Технические характеристики

Технические характеристики

Состав системы:
Подсистема
Что входит в решение
Подсистема и Что входит в решение
Контроль заготовки и инструмента
Оптические, индуктивные и лазерные датчики наличия, положения и правильности установки.
СОЖ и централизованная смазка
Контроль уровней в баках, подачи рабочей жидкости и условий разрешения обработки.
Пневматика и гидравлика
Датчики давления и состояния приводов для зажимов, патронов и вспомогательных механизмов.
Автоматическая загрузка и транспорт
Контроль манипуляторов, конвейеров, удаления стружки и положения перемещаемых заготовок.
Мониторинг станочного парка
ПЛК станочного участка, удалённые I/O и операторская панель; SCADA принимает диагностические коды, а MES — сведения о выполненном цикле обработки.
Основные функции:
Функция
Наличие
Функция и Наличие
Подтверждение правильной установки детали
Да
Контроль наличия и положения инструмента
Да
Контроль уровня СОЖ и смазки
Да
Контроль давления пневматики и гидравлики
Да
Контроль механизмов загрузки и удаления стружки
Да
Контроль вибрации и состояния шпинделя
Нет, доп. опция
Регистрация причин блокировки станка
Да
Машинное зрение для контроля установки и качества детали
Доп. опция
Материалы и спецификация

Материалы и спецификация

Для модернизации металлообрабатывающего участка каталог закрывает ПЛК/IPC, I/O, операторский интерфейс, промышленную сеть и питание. Датчики оснастки, давления, СОЖ, инструментального магазина и исполнительная часть определяются после обследования станков и проверки доступных штатных сигналов ЧПУ.
Типовой состав оборудования
Оборудование
Производитель, модель и применение
Оборудование и Производитель, модель и применение
Контроллер производственного участка
Advantech — ADAM-5560CE-AE. Координация периферийных устройств, накопителей, станочных блокировок и вспомогательной механики.
Модуль дискретного ввода
Weintek — IR-DI16-K. Сбор сигналов дверей, зажимов, положения оснастки и готовности станочного оборудования.
Операторская HMI
Weintek — cMT2108X2. Представление статусов оборудования, межоперационных блокировок и диагностических сообщений участка.
EtherNet/IP-коммутатор
MOXA — EDS-405A-EIP-T. Сетевой сегмент для оборудования с EtherNet/IP и стандартным промышленным Ethernet.
Шлюз EtherNet/IP/Modbus
MOXA — MGate 5105-MB-EIP-T. Интеграция станков и периферии, использующих разные промышленные протоколы.
Источник 24 В DC
Mean Well — NDR-120-24. Питание контроллерных, интерфейсных и сетевых компонентов шкафа.
Аудит технических решений
Проектирование
Поставка оборудования
Техническая поддержка
Шеф-монтаж
Монтаж и пуско-наладка
Разработка программного обеспечения
Решения под ключ
Нужен предварительный расчёт для вашего производственного участка?
Заказать звонок со специалистом
Продукты — встречается 4 раза
Решения — встречается 5 раз