Автоматизация линий консервирования
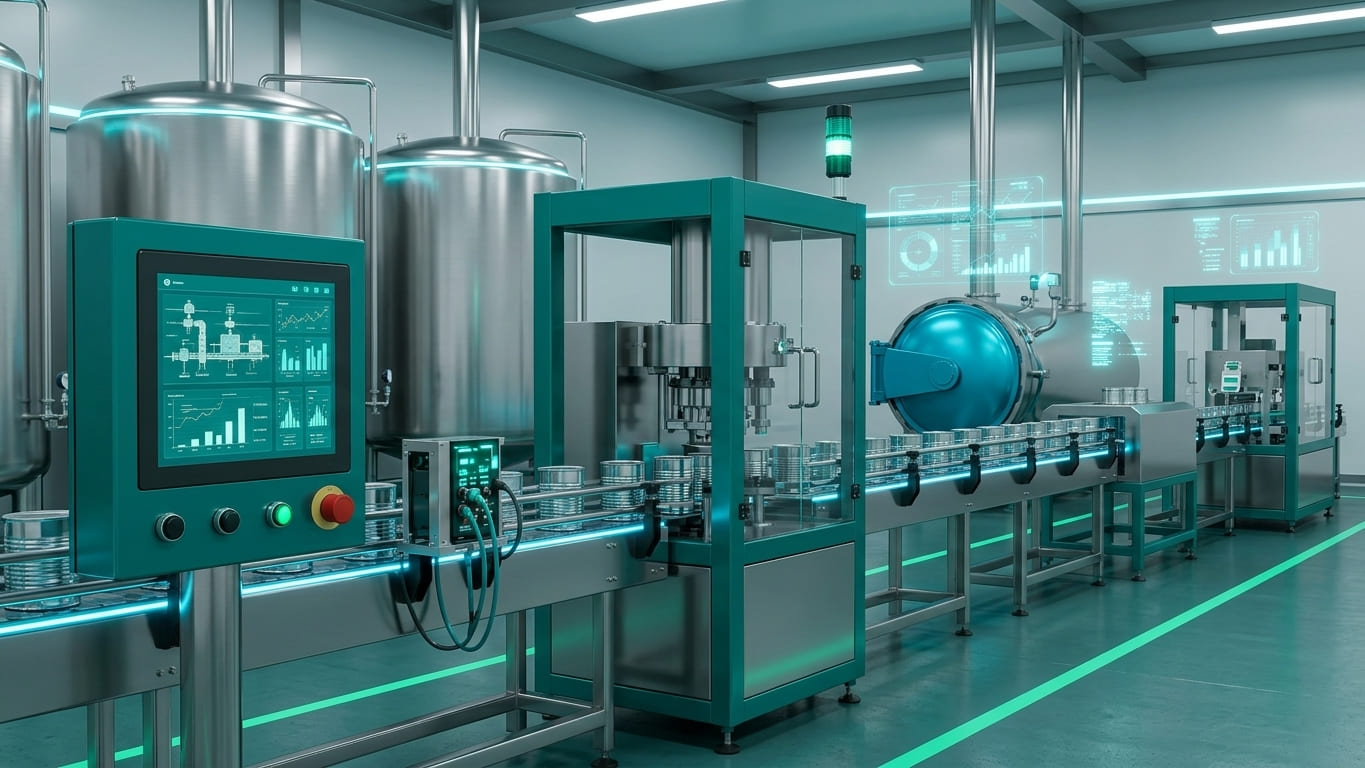
Недолив, обнаруженный после закаточной машины, исправить уже нельзя, а отклонение режима в автоклаве затрагивает всю загруженную партию. Поэтому основные проверки на консервной линии мы выносим на участок до закатки, а данные автоклава связываем с конкретной партией.
Дозатор не льёт в пустую позицию
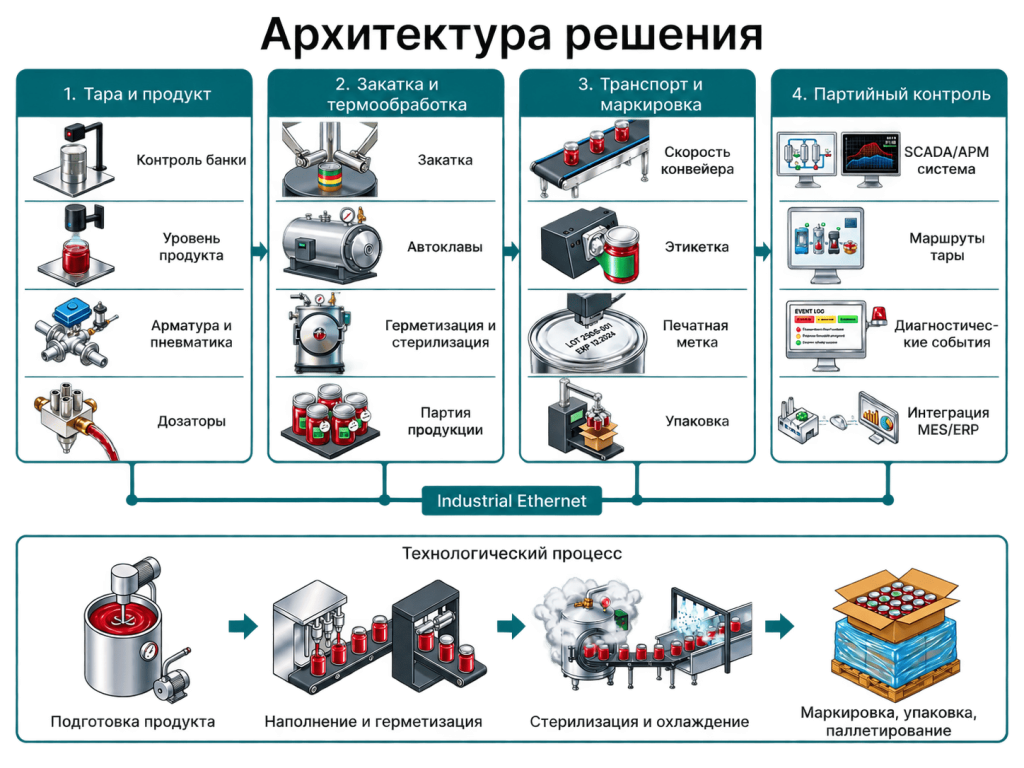
Дозатор получает разрешение, когда оптический датчик видит банку, а датчик уровня подтверждает наличие продукта в расходной ёмкости. Положения задвижек и пневмоцилиндров подтверждают индуктивные и магниточувствительные датчики MS F, и эти сигналы входят в алгоритмы автоклава, мойки и упаковочных машин. Пустых циклов, проливов и остановок на очистку становится меньше.
Банки не скапливаются между машинами
На транспортных участках мы отдельно контролируем скорость, сход ленты и заторы. Аварийные тросовые выключатели АТВ и датчики схода ленты входят в межблокировки приводов: при срабатывании подача с предыдущего участка останавливается, и затор не расходится по соседним операциям. Этикетка и печатная метка синхронизируются с движением банки, поэтому маркировка ложится в нужную позицию.
Датчики для пара, горячей воды и блестящей тары
После автоклавов оборудование работает в горячей влажной среде, а участки регулярно моются. Датчики мы подбираем по материалу корпуса, температурному диапазону и степени защиты. Для контакта с продуктом используем гигиенические исполнения уровнемеров, а оптику выбираем с учётом того, что металлическая и блестящая банка отражает свет и сбивает обычный датчик.
История партии по ключевым точкам
Прослеживаемость партии мы строим вокруг операций, от которых зависит качество: наполнения, закатки и термообработки. К этой хронологии добавляются состояния конвейеров и маркировки. По журналу отклонение привязывается к конкретному переходу и выявляется до упаковки и паллетирования.
Архитектура решения
Технические характеристики
Материалы и спецификация
Каталог позволяет заранее укомплектовать вычислительную и сетевую часть консервной линии — ПЛК, распределённые сигналы, HMI, Ethernet и питание. Пищевые датчики уровня, контроль тары, арматура и оборудование автоклавов уточняются по конкретным машинам, температуре процесса и санитарному исполнению.